Topp 10 testmetoder for å sikre kvalitet i stålrørdeler
Når det gjelder rørsystemer for industri, bedrifter og boliger, er kvalitetssikring av stålrørdeler en nøkkelfaktor for å avgjøre hvor trygge, pålitelige og holdbare de er. Mange tester utføres på stålrørdeler før de tas i bruk for å finne eventuelle problemer, sørge for at de oppfyller materialkravene og sørge for at målingene er riktige. De ti viktigste testmetodene som brukes av toppprodusenter og kvalitetskontrolleksperter for å sikre at hver del oppfyller strenge industristandarder, dekkes i denne boken. Mange kvalitetssikringsprogrammer er avhengige av disse metodene, som inkluderer ikke-destruktiv testing som finner feil inni ting og mekaniske tester som sikrer at de er sterke. Fagfolk innen innkjøp, ingeniørfag og prosjektledelse kan ta smarte valg om hvilke leverandører de skal samarbeide med og hva som må testes når de jobber med viktige rørinfrastrukturprosjekter når de forstår disse testmetodene.
Ikke-destruktive testteknikker for stålrørdeler
Ultralydtesting for intern defektdeteksjon
Ultralydtesting er en av de mest effektive måtene å sjekke innsiden av stålrørdeler uten å skade dem. Høyfrekvente lydbølger brukes i denne metoden. Disse bølgene går gjennom materialet og spretter tilbake når de treffer brudd som sprekker, hull, inneslutninger eller lamineringer. Ultralydteknologi i dag er svært følsom og kan finne feil i tykkveggede stålrørdeler som er så små som noen få millimeter i diameter. Metoden fungerer spesielt godt i viktige situasjoner der feil inne i materialet kan føre til at det svikter fullstendig når det utsettes for høye eller lave temperaturer eller trykk. Avanserte fasestyrte ultralydsystemer kan fullstendig inspisere innsiden av komplekse former som albuer, T-stykker og reduksjonsrør, noe som gir et grundig kart over materialforholdene gjennom hele delingen.
Radiografisk undersøkelse for verifisering av sveisekvalitet
For å ta bilder av den indre strukturen og sveisekvaliteten til stålrørdeler , bruker radiografisk testing røntgenstråler eller gammastråler. Det er derfor det er så viktig for buttsveisede komponenter. Stråling sendes gjennom materialet og lager et bilde på film eller en digital detektor. Denne metoden eksponerer delene for stråling. Bilder fra røntgenstråler er svært gode til å finne problemer i sveiser, som hull, slagginneslutninger, ufullstendig sammensmelting og manglende penetrasjon, som truer skjøtens stabilitet. For viktige jobber med høyt trykk, giftige væsker eller farlige situasjoner gir radiografisk testing den mest pålitelige forsikringen om sveisekvalitet, selv om det tar lengre tid og koster mer enn noen andre metoder. I dag har forbedringer innen digital radiografi redusert eksponeringstiden, forbedret bildekvaliteten og eliminert behovet for kjemisk prosessering. Dette gjør prosessen bedre for miljøet og raskere for kontroll av stålrørdeler.
Magnetisk partikkelinspeksjon for overflate- og overflatefeil
Magnetisk partikkelinspeksjon er en rask og billig måte å finne overflatefeil og grunne underjordiske feil i ferromagnetiske stålrørdeler ved å vise hvor magnetisk fluks lekker. Teknikeren magnetiserer delen og tilsetter jernpartikler som samler seg på steder der magnetfelt ikke kan nå på grunn av brudd som sprekker, hull eller inneslutninger. Denne metoden er veldig god til å finne feil i produksjonsprosessen, skader og utmattingssprekker som kanskje ikke er synlige med bare en visuell inspeksjon. Når de undersøkes under ultrafiolett lys, gjør fluorescerende magnetiske partikler feil lettere å se. Dette gjør det lettere å finne små eller tette sprekker i stålrørdeler.
Metoder for verifisering av kjemiske og mekaniske egenskaper
Analyse av kjemisk sammensetning gjennom spektrometri
Korrekt verifisering av den kjemiske sammensetningen sikrer at stålrørdeler oppfyller standardene for materialkvaliteten og har riktige mekaniske egenskaper, korrosjonsbestandighet og sveiseevne. Den vanligste måten å utføre en analyse på er optisk emisjonsspektrometri, som innebærer å fordampe en liten materialeprøve og se på lysspekteret som frigjøres for å få nøyaktige mengder av bestanddeler. Testing viser mengden karbon og legeringselementer som molybden, nikkel og krom. Produksjonsfeil som involverer blanding av materialer kan gi dårlige resultater, så det er viktig å kunne identifisere materialer positivt. Rask feltverifisering er mulig med bærbare røntgenfluorescensanalysatorer, og for kritisk bruk av stålrørdeler er laboratoriespektrometri den mest nøyaktige metoden.
Bestemmelse av strekkfasthet og flytegrense
Mekanisk testing gjennom strekkprøver maskinert fra stålrørdeler gir direkte måling av styrkeegenskaper, inkludert ultimate strekkfasthet, flytegrense og forlengelsesegenskaper. Testmaskiner påfører gradvis økende belastninger på standardiserte prøver samtidig som de måler deformasjon, og genererer spennings-tøyningskurver som avslører materialoppførsel. Disse egenskapene bestemmer trykkklassifiseringer, sikkerhetsfaktorer og driftsforhold som er egnet for spesifikke deler i rørsystemer. Flytegrense indikerer spenningsnivået der permanent deformasjon begynner, noe som representerer en kritisk designparameter. Stålrørdeler må oppfylle minimumskrav til mekaniske egenskaper spesifisert i gjeldende standarder som ASME, ASTM eller internasjonale tilsvarende for å sikre tilstrekkelige sikkerhetsmarginer.
Hardhetstesting for validering av materialkonsistens
Ved å måle hvor motstandsdyktig et materiale er mot bulking, forteller hardhetstesting deg raskt om dets egenskaper og hvor godt varmebehandling fungerer på stålrørdeler. Det finnes mange hardhetsskalaer, som Brinell, Rockwell og Vickers, som kan brukes for forskjellige typer materialer og tykkelser. Det er nyttig for kvalitetskontroll fordi hardhet er relatert til strekkfasthet, slitestyrke og riktig måte å varmebehandle noe på. Moderne hardhetstestmetoder skader ikke deler, så de kan brukes til en fullstendig kontroll uten problemer. Bærbare måleverktøy lar deg ta avlesninger på stålrørdeler som allerede er installert, noe som gjør kontrollprogrammer under drift enklere.
Dimensjonsnøyaktighet og verifisering av trykkintegritet
Dimensjonsinspeksjon og verifisering av geometrisk toleranse
Presis dimensjonskontroll sikrer riktig montering, lekkasjefrie koblinger og optimale strømningsegenskaper i monterte rørsystemer som inneholder stålrørdeler. Koordinatmålemaskiner, laserskannere og tradisjonelle måleverktøy verifiserer kritiske dimensjoner, inkludert utvendig diameter, veggtykkelse, senter-til-flate-avstander og vinkelmålinger. Veggtykkelsesmålinger ved hjelp av ultralydmålere bekrefter tilstrekkelig materiale for trykkinneslutning og korrosjonsgrenser. Geometriske toleranser, inkludert konsentrisitet og vinkelretthet, påvirker pakningsforsegling og sveisekvalitet. Stålrørdeler med komplekse geometrier krever omfattende inspeksjonsprotokoller som dekker interne og eksterne profiler for å sikre jevn veggtykkelse og riktige strømningsveier.
Hydrostatisk trykktesting for lekkasjedeteksjon
Under hydrostatisk testing settes stålrørdeler under mer trykk enn de normalt ville vært under ved normal bruk. Dette kontrollerer integriteten til trykkgrensen og finner lekkasjer før delene tas i bruk. Ved testing brukes vanligvis vann som testmedium, og trykket settes til 1.5 ganger normalt arbeidstrykk. Denne testen er den beste måten å være sikker på at delene trygt kan holde designtrykk uten å brekke eller lekke. Trykktesting finner feil i produksjonsprosessen, som nålehull, porøsitet og ufullstendige sveiser som andre kontrollmetoder kan overse. Individuell hydrostatisk testing utføres ofte på stålrørdeler som skal brukes i kritiske situasjoner. Dette gir høyest mulig tillit til trykkstabiliteten deres.
Visuell og dimensjonal undersøkelse av overflateforhold
Visuell inspeksjon representerer den mest grunnleggende, men essensielle metoden for kvalitetsverifisering, og oppdager overflatefeil, markerer lesbarhet og generell utførelseskvalitet i stålrørdeler gjennom systematisk undersøkelse. Overflateforhold, inkludert sprekker, overlapp, sømmer og korrosjon, evalueres mot akseptstandarder. Identifikasjonsmerkinger, inkludert materialkvalitet, varmenummer og produsentidentifikasjon, må forbli lesbare for sporbarhet. Visuell inspeksjon skjer på flere produksjonstrinn, og oppdager feil tidlig når korrigeringskostnadene forblir minimale. Dokumentasjonssystemer registrerer inspeksjonsfunn og etablerer kvalitetsregistre som støtter sporbarhetskrav og samsvar med regelverk for stålrørdeler.
Konklusjon
For å sikre at produkter fra produsenter av stålrørdeler er av høy kvalitet, må disse testmetodene kombineres nøye på en måte som balanserer grundighet med kostnader. Testprogrammer som fungerer bra, bruker risikobaserte metoder som gjør inspeksjoner grundigere for viktige bruksområder, samtidig som de gjør verifiseringer enklere for vanlige bruksområder. Å samarbeide med selskaper som har sterke kvalitetskontrollsystemer vil hjelpe deg med å få pålitelige varer med full dokumentasjon.
HEBEI RAYOUNG PIPELINE: Din leverandør av kvalitetssertifiserte stålrørdeler
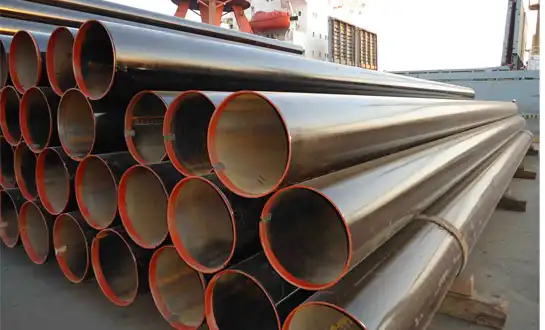
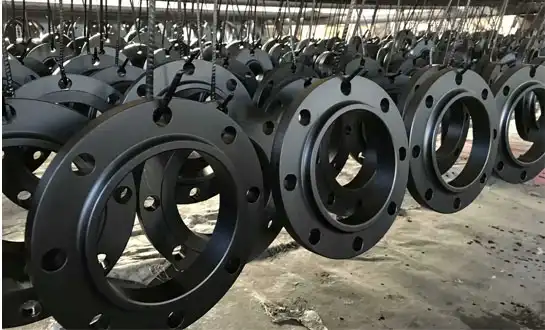
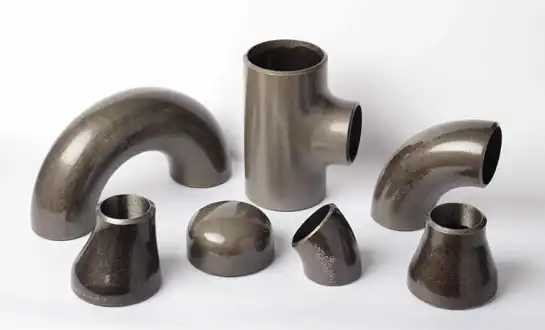
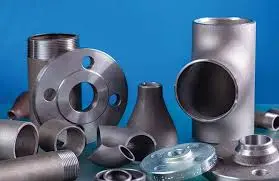
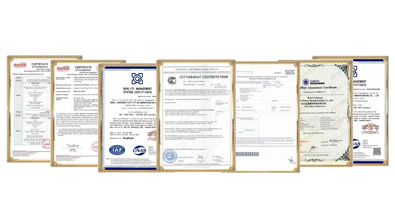
HEBEI RAYOUNG PIPELINE TECHNOLOGY CO., LTD. lager rørdeler i stål som er bedre enn industristandarder fordi de testes og sertifiseres svært nøye. Vi tilbyr mange typer industrielle rørdeler, som sveisede albuer, T-stykker, reduksjonsstykker og rørflenser i karbonstål, som sikrer at tilkoblingene er trygge og leveres med full kvalitetssikring. Produktlinjen vår har svar på alle slags designbehov, fra enkle rette linjer til kompliserte vinkler til fleksible skjøter. Vi streber alltid etter å oppnå det beste, noe som fremgår av GOST-R- og SGS-sertifiseringene som beviser vår eksportsamsvar og ISO 9001:2015 kvalitetsstyringssystemer. Som en ledende produsent av rør og deler vet vi at prosjektets suksess avhenger av stålrørdeler som fungerer perfekt under tøffe forhold. Kontakt vårt tekniske team på info@hb-steel.com for å diskutere dine kvalitetskrav og finne ut hvordan våre sertifiserte stålrørdeler leverer ytelsen prosjektene dine krever.
Referanser
1. American Society for Testing and Materials. (2023). ASTM E213: Standard praksis for ultralydtesting av metallrør og -slanger. ASTM International Standards Publication.
2. American Society of Mechanical Engineers. (2024). ASME Seksjon V: Ikke-destruktive undersøkelsesmetoder for trykkutstyr. ASME Kjeler og trykkbeholderkode.
3. British Standards Institution. (2023). BS EN ISO 17640: Ikke-destruktiv testing av sveiser - Ultralydtestteknikker. BSI Standards Publication.
4. Cartz, L. og Henderson, MR (2024). Håndbok i ikke-destruktiv testing: Bind 7 – Ultralydtesting av rørledningskomponenter. American Society for Nondestructive Testing, fjerde utgave.
5. Miller, RK og McIntire, P. (2023). Kvalitetskontroll og testmetoder for industrielle rørkomponenter. Materials Evaluation Journal, bind 81, utgave 6, s. 534–558.
6. Den internasjonale standardiseringsorganisasjonen. (2024). ISO 6508: Metalliske materialer - Hardhetsteststandarder for industrielle applikasjoner. Rapport fra ISOs tekniske komité.
Need a quote? Want to see samples? Just say hello. We're friendly. We're fast. And we're ready when you are.
Velkommen til RAYOUNG – Sterke rør, sterkere løfte